Klebtechnik · Produktionsprobleme & Lösungen
Klebstoff-Dosierfehler früh erkennen
Fehlstelle, Volumenabweichung und fehlerhafte Benetzung entstehen nicht immer im selben Prozessmoment. Wir trennen Raupengeometrie, Mischungsverhältnis und Verbundwirkung.
Unverbindlich · Foto genügt zunächst · direkter Ansprechpartner
Bei Dosierfehlern wird schnell nach einer Kamera gesucht. Ich würde vorher festlegen, welches Merkmal wirklich überwacht werden muss: Lage, Volumen, Mischungsverhältnis oder spätere Haftung. Erst danach lässt sich entscheiden, welche Sensorik und welcher Anbieter sinnvoll sind. Mir ist dabei wichtig, dass eine offene Ursache offen bleiben darf. CorDev übersetzt die Beobachtung zuerst in prüfbare Teilfragen und lässt Anbieter denselben erwarteten Ausgang kalkulieren. So entsteht kein Lieferantenkatalog, sondern eine belastbare Entscheidung vom realen Produktionsproblem aus.
In 60 Sekunden startklar
Für eine erste belastbare Einordnung reichen drei Dinge
- Reales FehlerbildWas ist anders als erwartet und wann tritt es auf?
- Benötigte EntscheidungUrsache finden, Teile bewerten oder einen Prozess absichern?
- Eine ReferenzWenn vorhanden: Gut-/Schlechtteil, Foto, Zeichnung oder Grenzwert.
Das eigentliche Problem
Worum es konkret geht
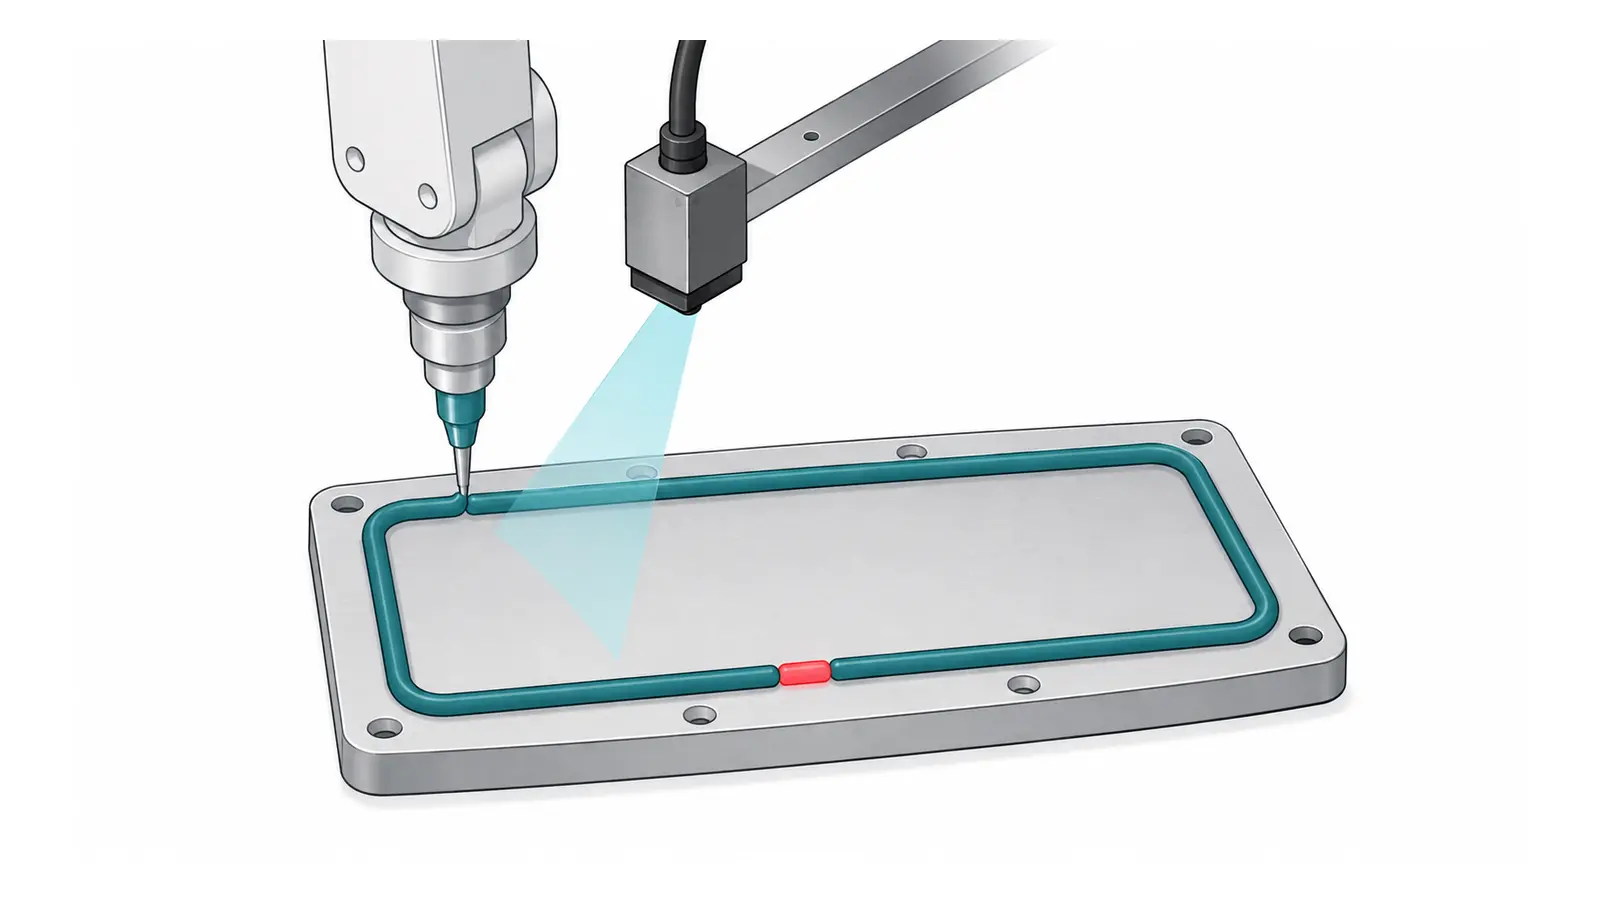
Bei einem Dosierfehler reicht die Aussage „zu wenig Kleber“ nicht. Relevant sind Raupenlage, Breite, Höhe, Volumen, Mischungsverhältnis, Unterbrechungen und die Frage, ob der Fehler vor oder nach dem Fügen sichtbar ist.
Der entscheidende Punkt ist die Trennung zwischen Beobachtung und Vermutung. „Klebstoff-Dosierfehler erkennen und abstellen“ beschreibt zunächst das sichtbare Ergebnis. Es sagt noch nicht, welcher Mechanismus dahintersteht und ob ein Prüfunternehmen, ein Labor, ein Prozessspezialist oder eine Kombination daraus benötigt wird. Genau diese Unsicherheit ist kein Mangel der Anfrage. Sie ist der Ausgangspunkt. eXalt® von CorDev strukturiert deshalb zuerst den realen Bedarf und erst danach die Anbietersuche.
Für eine belastbare Entscheidung sollten drei Ziele auseinandergehalten werden: den Fehler an vorhandenen Teilen nachweisen, die Ursache reproduzierbar erklären und eine Lösung für den künftigen Prozess absichern. Wer diese Ziele in einen einzigen Satz packt, erhält häufig Angebote mit völlig unterschiedlichem Umfang. Wer sie trennt, kann Anbieter, Vorgehen und Ergebnis deutlich besser vergleichen.
Nicht vorschnell festlegen
Typische Ursachen und sinnvolle Eingrenzung
Druckschwankungen, verstopfte Düsen, Luft im System, Temperatur, Materialalterung, Roboterbahn, Bauteiltoleranzen und unzureichende Oberflächenvorbereitung können denselben sichtbaren Fehler erzeugen.
Bei der Eingrenzung zählt nicht die längste Liste denkbarer Ursachen, sondern eine nachvollziehbare Ereignisspur. Relevant sind Beginn, Häufigkeit, betroffene Varianten oder Chargen, vorherige Prozessänderungen und der Unterschied zwischen Gut- und Schlechtteilen. Bei Klebtechnik sollte außerdem dokumentiert werden, ob der Fehler sofort, nach Lagerung, unter Belastung oder erst beim Kunden sichtbar wird. Dadurch lassen sich Hypothesen priorisieren, statt jede Möglichkeit gleich teuer zu prüfen.
Ein zweiter Blick gilt dem Messsystem selbst. Ein vermeintlicher Prozesssprung kann durch geänderte Prüfvorrichtung, Temperatur, Bedienung oder Auswerteparameter entstehen. Deshalb gehört zur Ursachenanalyse immer die Frage, ob das beobachtete Signal wiederholbar ist. Erst wenn Fehlerbild und Messung belastbar sind, lohnt sich die Vertiefung in Material, Konstruktion oder Prozess.
Vom Verdacht zum Nachweis
Welche Prüf- oder Lösungswege sinnvoll sein können
2D- oder 3D-Raupenkontrolle, Durchfluss- und Drucküberwachung, Thermografie, Gewichtskontrolle, Mischungsverhältnis-Monitoring und zerstörende Referenztests sind typische Bausteine.
Sinnvoll ist meist ein gestuftes Vorgehen. Stufe eins klärt mit möglichst wenig Aufwand, ob sich Gut- und Schlechtteile zuverlässig unterscheiden lassen. Stufe zwei lokalisiert oder charakterisiert den relevanten Defekt. Stufe drei bestätigt die Ursache durch Vergleich, gezielten Versuch oder Korrelation mit Prozessdaten. Erst danach sollte entschieden werden, ob eine Laborprüfung, eine Stichprobe oder eine robuste Serienprüfung benötigt wird.
Ein Verfahren ist nicht allein deshalb geeignet, weil es technisch empfindlich ist. Es muss zum Material, zur Geometrie, zum Zugang, zur minimal relevanten Defektgröße und zur verfügbaren Zeit passen. Für die Produktion kommen zusätzlich Takt, Varianten, Fehlalarmrate, Kalibrierung, Rückverfolgbarkeit und Schnittstellen hinzu. CorDev lässt Anbieter deshalb nicht nur ein Gerät benennen, sondern einen nachprüfbaren Weg vom Signal zur Entscheidung beschreiben.
Konkrete Prüfentscheidung
Vier Punkte, die bei diesem Fehlerbild über die Methode entscheiden
Leitfrage
Fehlen Raupenabschnitte, stimmt das Volumen nicht oder entsteht der Fehler erst beim Benetzen und Aushärten?
Sauber trennen
Breite, Höhe, Lage, Volumen und Mischungsverhältnis nicht zu einem einzigen Gut-Schlecht-Merkmal verdichten.
Belastbare Referenz
Dosierdaten, 3D-Raupenbild, Bauteiltoleranz und spätere Verbundreferenz erklären denselben Fehler aus unterschiedlichen Blickwinkeln.
Nächster Schritt
Direkt sichtbare Dosierabweichungen inline prüfen; verdeckte Verbundfehler mit einem zweiten physikalischen Signal absichern.
Prüfstrategie richtig wählen
Zerstörungsfrei prüfen oder gezielt zerstörend testen?
Zerstörungsfreie Prüfung (ZfP/NDT) untersucht ein Bauteil, ohne seine weitere Nutzung grundsätzlich auszuschließen. Zerstörende Prüfungen wie Schliff, Zug-, Schäl-, Berst- oder Bruchversuch verbrauchen dagegen mindestens eine Probe. Beide Wege haben ihren Platz – wirtschaftlich ist häufig eine Kombination am stärksten.
Zerstörungsfreie Prüfung
- Ergebnis am realen Bauteil, häufig ohne aufwendige Probenpräparation
- Messung kann wiederholt und über den Prozessverlauf verglichen werden
- Für schnelle Stichproben, Sortierung und – nach Validierung – Serienprüfung geeignet
Zerstörende Prüfung
- Liefert direkte mechanische, werkstoffliche oder mikroskopische Referenzdaten
- Ist wichtig für Ursachenklärung, Grenzwerte und die Validierung eines ZfP-Signals
- Benötigt oft Probenherstellung, Konditionierung und Ersatzbauteile
Bauteile müssen häufig nicht getrennt, präpariert oder nach dem Test ersetzt werden. Messungen lassen sich wiederholen, automatisieren und näher an der Linie durchführen. Das verkürzt Probenlogistik, Wartezeit und Rückkopplung zur Produktion.
Weniger Ausschuss durch die Prüfung, weniger Probenvorbereitung und eine höhere Prüfgeschwindigkeit senken die Kosten je bewertetem Teil. Besonders bei teuren Bauteilen oder großen Stückzahlen entsteht der Vorteil nicht nur im Labor, sondern im gesamten Prozess.
Damit ein Angebot belastbar wird
Was Anbieter dafür benötigen
Benötigt werden Klebstoffsystem, Dosieranlage, Raupengeometrie, Takt, Bauteilvarianten, Fehlerbilder, zulässige Grenzen, Prozessparameter und vorhandene Gut- und Schlechtteile.
Für die erste Anfrage reichen oft Fotos, Zeichnung oder Skizze, eine kurze Prozessbeschreibung und eine kleine Tabelle mit Gut- und Schlechtfällen. Besonders wertvoll sind originale Fehlerteile, eindeutige Kennzeichnung, bekannte Randbedingungen und die Information, was bereits geprüft wurde. Angaben dürfen ausdrücklich noch unvollständig sein; Unsicherheiten werden als solche markiert und nicht stillschweigend durch Annahmen ersetzt.
Zusätzlich sollte der gewünschte Ausgang feststehen: Messbericht, Ursachenhypothese, Prüfplan, Machbarkeitsnachweis, Konzept für eine Serienanlage oder ein konkretes Angebot. Termin, Stückzahl, Standort, zulässige Veränderung am Bauteil, Vertraulichkeit und Ansprechpartner gehören ebenfalls in die Angebotsanfrage. So kalkulieren Anbieter denselben Auftrag statt jeweils eine andere Vorstellung davon.
Transparent statt scheinpräzise
Was Kosten und Bearbeitungszeit bestimmt
Kosten hängen von Varianten, Geschwindigkeit, Zugänglichkeit, Sensorik, Anlagenintegration und Validierung ab. Ein Versuch an realen Teilen ist meist aussagekräftiger als eine rein theoretische Gerätauswahl.
Für vergleichbare Angebote sollte der Aufwand in klaren Stufen ausgewiesen werden: Sichtung und Prüfplan, erste Messung, optionale Vertiefung, Bericht sowie gegebenenfalls Übertragung in den Produktionsprozess. Anbieter sollten nennen, welche Proben, Vorrichtungen, Reisen, Wiederholungen und Datenformate enthalten sind. Wo eine technische Machbarkeit noch offen ist, ist ein begrenzter Vorversuch ehrlicher als ein scheinbar vollständiges Pauschalangebot.
Zeitkritisch sind häufig nicht nur Labor- oder Messstunden, sondern Probenlogistik, Vorrichtungsbau, Referenzfehler, Freigaben und ein verfügbares Produktionsfenster. Diese Punkte früh zu klären reduziert Schleifen. Konkrete Kosten lassen sich seriös erst nach Sichtung des realen Umfangs angeben; eXalt® zeigt deshalb keine erfundenen Richtpreise als Marktwert.
Meine Entscheidungshilfe
Verfahren und Angebote richtig auswählen
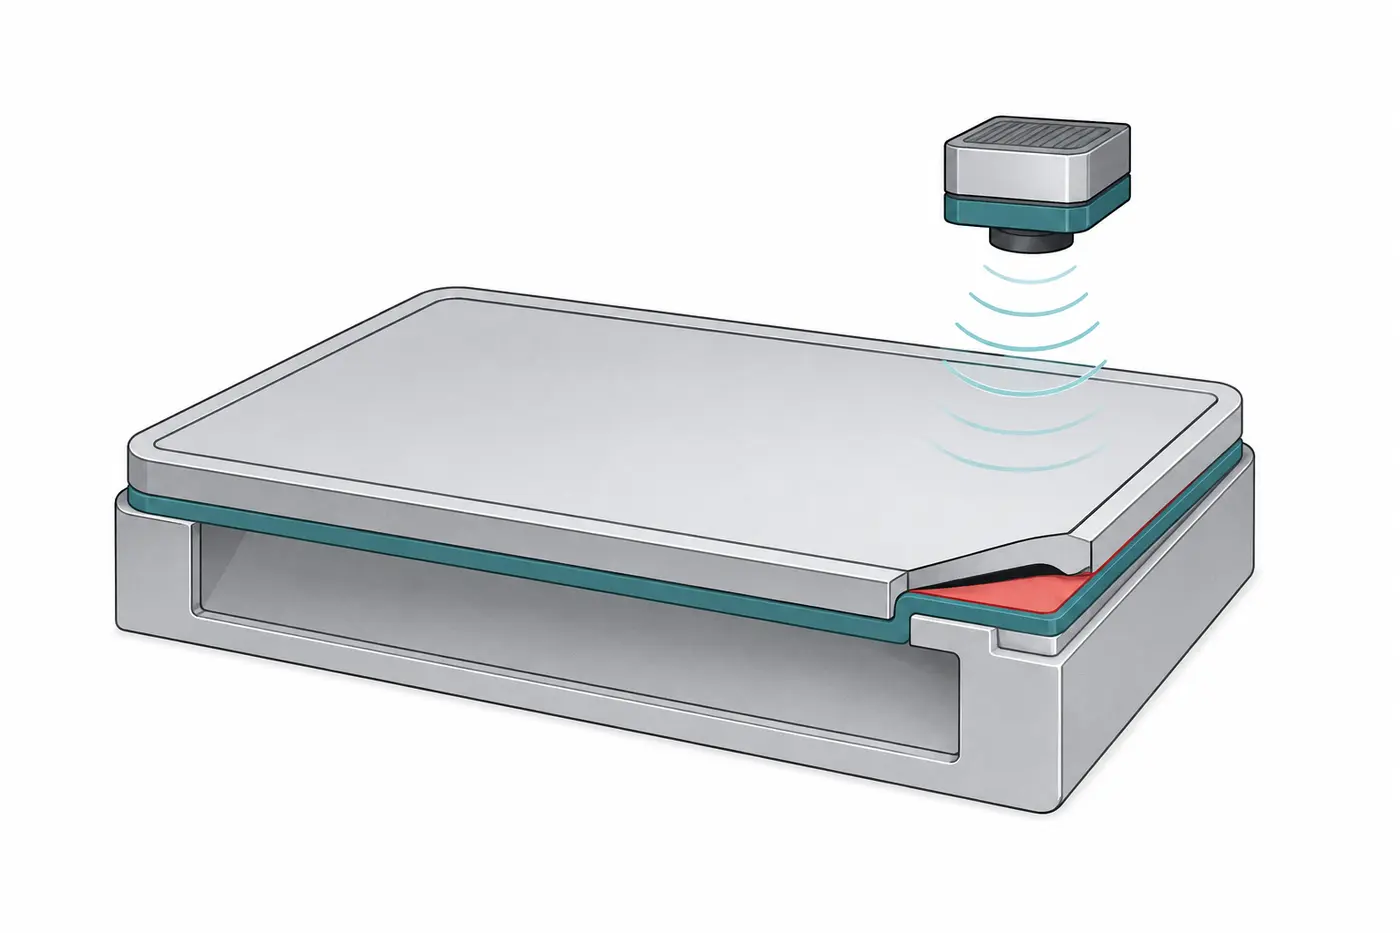
Ist der Fehler vor dem Fügen sichtbar, eignet sich eine direkte Raupenprüfung. Entsteht er erst durch Benetzung, Aushärtung oder Belastung, muss die Prozesskontrolle mit Haftungs- oder Festigkeitsnachweisen kombiniert werden.
Beim Vergleich würde ich vier Anforderungen gleich gewichten: Der Anbieter muss das Fehlerbild nachvollziehbar verstanden haben, die geforderte Nachweisgrenze belegen können, mit seinem Vorgehen zur späteren Entscheidung führen und Ergebnis, Grenzen sowie nächste Schritte im Angebot klar beschreiben. Fehlt einer dieser Punkte, ist das Angebot noch nicht belastbar vergleichbar. Der billigste Einzeltest ist nicht automatisch die wirtschaftlichste Lösung, wenn danach eine zweite Untersuchung nötig wird oder die Ursache offenbleibt.
Muss die Technologie vor der Anfrage bereits bekannt sein? Nein. Das reale Problem, die Randbedingungen und die benötigte Entscheidung reichen als Start. Reicht ein Foto des Fehlers? Ein Foto hilft, ersetzt aber selten Referenzteile, Prozessbezug oder eine klare Gut-Schlecht-Definition. Wann sollte eine Anfrage beginnen? Sobald ein reales aktuelles Problem und ein Ansprechpartner mit Kontaktfreigabe vorhanden sind; fehlende technische Details können CorDev und passende Spezialisten anschließend strukturiert klären.
Mein pragmatischer Abschluss ist deshalb: zuerst das Problem so beschreiben, wie es in der Produktion tatsächlich auftritt. Danach Hypothesen, Prüfweg und Lösungsanbieter vergleichen. Nicht umgekehrt.
Kurz beantwortet
Häufige Fragen zu technischen Industrieproblemen
Muss die Ursache bereits bekannt sein?
Nein. Beschreiben Sie Soll-Ist-Abweichung, Prozessschritt, Häufigkeit, Randbedingungen und die Entscheidung, die getroffen werden muss.
Welche Unterlagen helfen beim Start?
Fotos, Zeichnungen, Gut- und Schlechtteile, Prozessdaten, bisherige Versuche und bekannte Änderungen verkürzen die Eingrenzung.
Wie wird aus dem Problem ein belastbarer nächster Schritt?
Hypothesen werden priorisiert, mit einem passenden Nachweis verknüpft und anhand klarer Abbruch- oder Entscheidungskriterien bewertet.
Entsteht mit dem Absenden bereits ein kostenpflichtiger Auftrag?
Nein. Eine kostenpflichtige Beauftragung entsteht erst durch eine spätere, ausdrückliche Vereinbarung.