Dichtheitsprüfung · Produktionsprobleme & Lösungen
Dichtheitsverfahren Vergleich
Dichtheitsverfahren vergleichen: Druckabfall, Durchfluss, Helium oder Formiergas nach Leckgrenze, Ortung, Takt und Bauteil auswählen.
Unverbindlich · Foto genügt zunächst · direkter Ansprechpartner
Bei Dichtheitsverfahren gewinnt nicht automatisch das empfindlichste Gerät. Ich würde Leckgrenze, Ortung, Takt, Temperatur und Bauteilhandling nebeneinanderlegen und danach mit realen Teilen testen. So wird aus vier Methodennamen eine nachvollziehbare technische und wirtschaftliche Entscheidung. Mir ist dabei wichtig, dass eine offene Ursache offen bleiben darf. CorDev übersetzt die Beobachtung zuerst in prüfbare Teilfragen und lässt Anbieter denselben erwarteten Ausgang kalkulieren. So entsteht kein Lieferantenkatalog, sondern eine belastbare Entscheidung vom realen Produktionsproblem aus.
Das eigentliche Problem
Worum es konkret geht
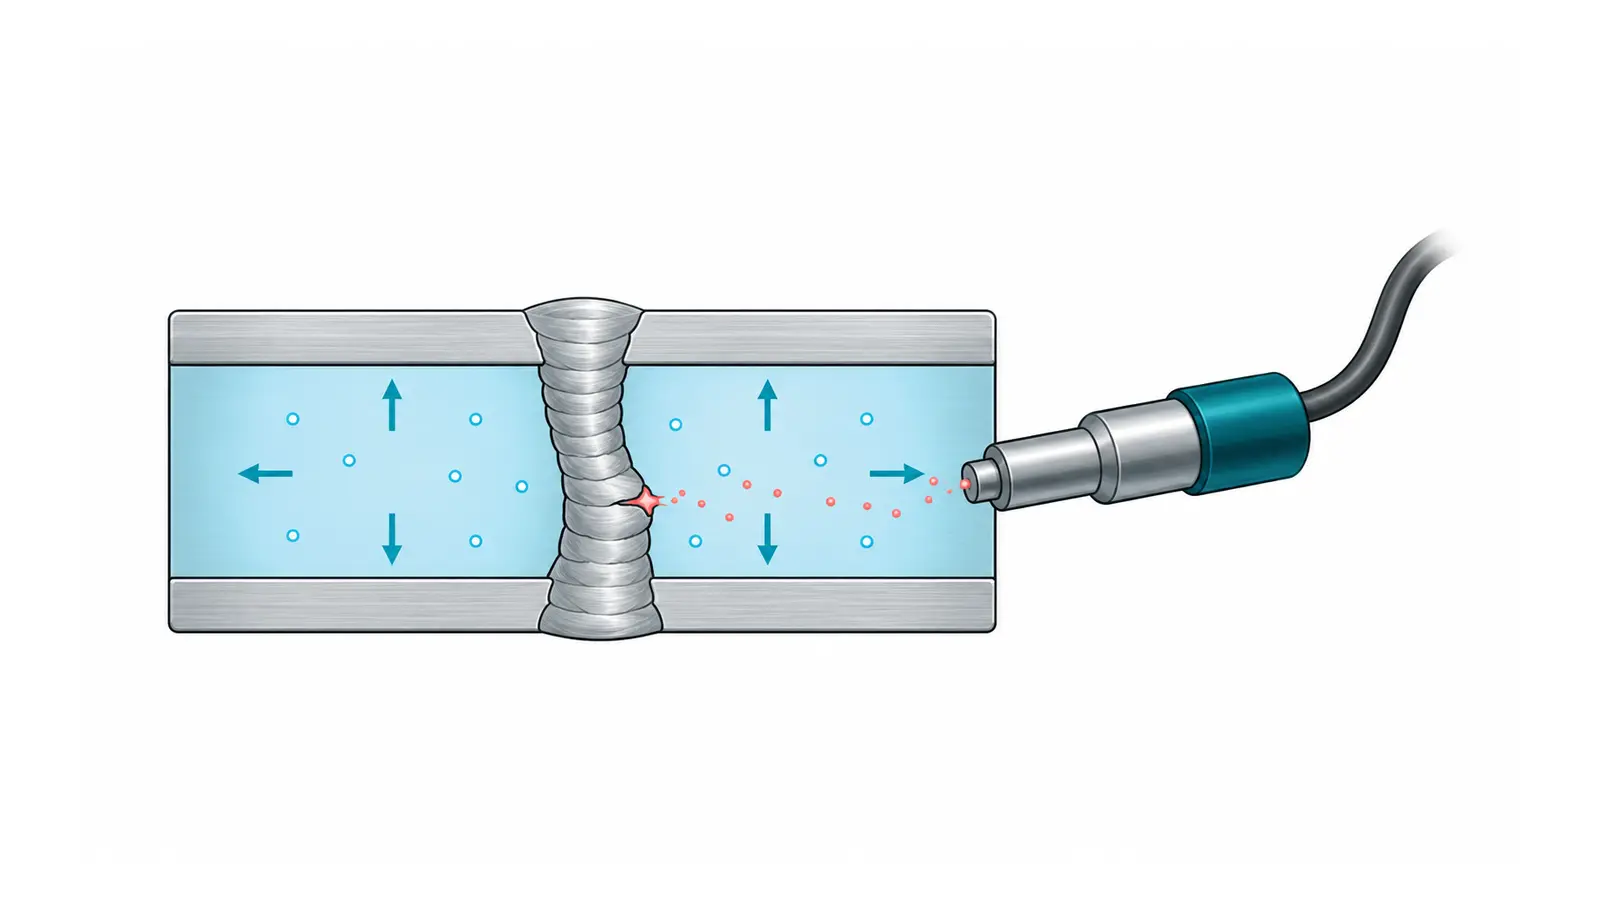
Druckabfall, Durchflussmessung und Tracergasverfahren lösen unterschiedliche Aufgaben. Druckabfall bewertet eine Druckänderung im abgeschlossenen Volumen, Durchfluss misst nach Stabilisierung einen Gasstrom, und Helium oder Formiergas können sehr kleine Lecks empfindlich nachweisen und je nach Aufbau lokalisieren. Die beste Wahl folgt der funktionalen Leckgrenze, dem Bauteil und der benötigten Aussage, nicht dem Namen des Sensors.
Der entscheidende Punkt ist die Trennung zwischen Beobachtung und Vermutung. „Dichtheitsverfahren Vergleich“ beschreibt zunächst das sichtbare Ergebnis. Es sagt noch nicht, welcher Mechanismus dahintersteht und ob ein Prüfunternehmen, ein Labor, ein Prozessspezialist oder eine Kombination daraus benötigt wird. Genau diese Unsicherheit ist kein Mangel der Anfrage. Sie ist der Ausgangspunkt. eXalt® von CorDev strukturiert deshalb zuerst den realen Bedarf und erst danach die Anbietersuche.
Für eine belastbare Entscheidung sollten drei Ziele auseinandergehalten werden: den Fehler an vorhandenen Teilen nachweisen, die Ursache reproduzierbar erklären und eine Lösung für den künftigen Prozess absichern. Wer diese Ziele in einen einzigen Satz packt, erhält häufig Angebote mit völlig unterschiedlichem Umfang. Wer sie trennt, kann Anbieter, Vorgehen und Ergebnis deutlich besser vergleichen.
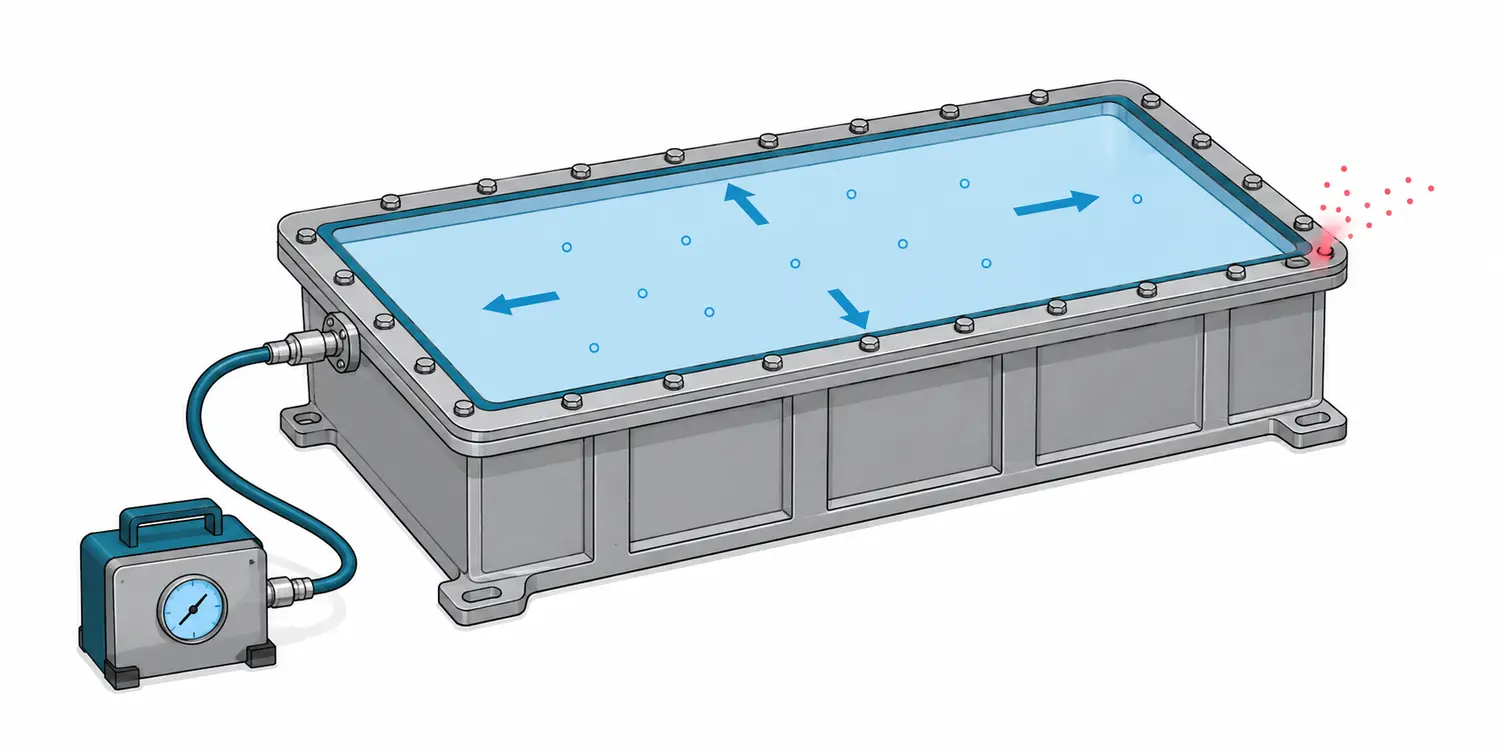
Neben Druckabfall, Durchfluss und Tracergas kann eine berührungslose optische Dichtheitsprüfung interessant sein, wenn Verformungsantwort und Leckort räumlich erfasst werden sollen. Sie muss gegen reale Leckraten und Bauteilvarianten kalibriert werden.
Nicht vorschnell festlegen
Typische Ursachen und sinnvolle Eingrenzung
Druckabfall reagiert stark auf Temperatur und elastische Volumenänderung. Durchfluss benötigt ein geeignetes Strömungsregime und stabile Randbedingungen. Tracergas kann Hintergrund, Verschleppung, Groblecks und aufwendigere Handhabung mitbringen. Bei allen Verfahren können Anschluss, Vorrichtung oder Ventil als scheinbares Bauteilleck auftreten.
Bei der Eingrenzung zählt nicht die längste Liste denkbarer Ursachen, sondern eine nachvollziehbare Ereignisspur. Relevant sind Beginn, Häufigkeit, betroffene Varianten oder Chargen, vorherige Prozessänderungen und der Unterschied zwischen Gut- und Schlechtteilen. Bei Dichtheitsprüfung sollte außerdem dokumentiert werden, ob der Fehler sofort, nach Lagerung, unter Belastung oder erst beim Kunden sichtbar wird. Dadurch lassen sich Hypothesen priorisieren, statt jede Möglichkeit gleich teuer zu prüfen.
Ein zweiter Blick gilt dem Messsystem selbst. Ein vermeintlicher Prozesssprung kann durch geänderte Prüfvorrichtung, Temperatur, Bedienung oder Auswerteparameter entstehen. Deshalb gehört zur Ursachenanalyse immer die Frage, ob das beobachtete Signal wiederholbar ist. Erst wenn Fehlerbild und Messung belastbar sind, lohnt sich die Vertiefung in Material, Konstruktion oder Prozess.
Vor der Methodenwahl sind Grobleck, lokaler Fügefehler, poröser Werkstoff, Anschluss- oder Vorrichtungsleck sowie temperatur- und druckbedingte Bauteilverformung auseinanderzuhalten. Ein fehlendes Drucksignal kann sonst fälschlich dem Bauteil zugerechnet werden.
Vom Verdacht zum Nachweis
Welche Prüf- oder Lösungswege sinnvoll sein können
Eine Vorauswahl bewertet Nachweisgrenze, quantitative Messung, Lokalisierung, Prüfseite, zulässigen Druck, Medienverträglichkeit, Bauteilvolumen, Takt und Automatisierung. Danach wird mit Referenzleck und realen Teilen geprüft. Grobleckprüfung, Feinstprüfung und Leckortung können getrennte Stufen sein. Eine Methodenmatrix macht sichtbar, welche Eigenschaft zwingend und welche nur wünschenswert ist.
Sinnvoll ist meist ein gestuftes Vorgehen. Stufe eins klärt mit möglichst wenig Aufwand, ob sich Gut- und Schlechtteile zuverlässig unterscheiden lassen. Stufe zwei lokalisiert oder charakterisiert den relevanten Defekt. Stufe drei bestätigt die Ursache durch Vergleich, gezielten Versuch oder Korrelation mit Prozessdaten. Erst danach sollte entschieden werden, ob eine Laborprüfung, eine Stichprobe oder eine robuste Serienprüfung benötigt wird.
Ein Verfahren ist nicht allein deshalb geeignet, weil es technisch empfindlich ist. Es muss zum Material, zur Geometrie, zum Zugang, zur minimal relevanten Defektgröße und zur verfügbaren Zeit passen. Für die Produktion kommen zusätzlich Takt, Varianten, Fehlalarmrate, Kalibrierung, Rückverfolgbarkeit und Schnittstellen hinzu. CorDev lässt Anbieter deshalb nicht nur ein Gerät benennen, sondern einen nachprüfbaren Weg vom Signal zur Entscheidung beschreiben.
Bei einem optischen Ansatz wird das Bauteil kontrolliert pneumatisch angeregt und die zeitliche Oberflächenantwort per Kamera ausgewertet. In einzelnen Validierungen lagen Anregungen im Bereich von etwa plus oder minus 100 Millibar; der zulässige Bereich ist bauteil-, medium- und sicherheitsabhängig. Das Verfahren kann Dicht- und Leckantworten trennen, Groblecks erkennen und nach Kalibrierung Leckbereiche lokalisieren oder quantifizieren.
Prüfstrategie richtig wählen
Zerstörungsfrei prüfen oder gezielt zerstörend testen?
Zerstörungsfreie Prüfung (ZfP/NDT) untersucht ein Bauteil, ohne seine weitere Nutzung grundsätzlich auszuschließen. Zerstörende Prüfungen wie Schliff, Zug-, Schäl-, Berst- oder Bruchversuch verbrauchen dagegen mindestens eine Probe. Beide Wege haben ihren Platz – wirtschaftlich ist häufig eine Kombination am stärksten.
Zerstörungsfreie Prüfung
- Ergebnis am realen Bauteil, häufig ohne aufwendige Probenpräparation
- Messung kann wiederholt und über den Prozessverlauf verglichen werden
- Für schnelle Stichproben, Sortierung und – nach Validierung – Serienprüfung geeignet
Zerstörende Prüfung
- Liefert direkte mechanische, werkstoffliche oder mikroskopische Referenzdaten
- Ist wichtig für Ursachenklärung, Grenzwerte und die Validierung eines ZfP-Signals
- Benötigt oft Probenherstellung, Konditionierung und Ersatzbauteile
Bauteile müssen häufig nicht getrennt, präpariert oder nach dem Test ersetzt werden. Messungen lassen sich wiederholen, automatisieren und näher an der Linie durchführen. Das verkürzt Probenlogistik, Wartezeit und Rückkopplung zur Produktion.
Weniger Ausschuss durch die Prüfung, weniger Probenvorbereitung und eine höhere Prüfgeschwindigkeit senken die Kosten je bewertetem Teil. Besonders bei teuren Bauteilen oder großen Stückzahlen entsteht der Vorteil nicht nur im Labor, sondern im gesamten Prozess.
Verfahren vergleichbar machen
Dichtheitsverfahren nach Messziel auswählen
Damit ein Angebot belastbar wird
Was Anbieter dafür benötigen
Anbieter benötigen Geometrie und Volumen, Werkstoffe, Dichtstellen, Medium, Betriebs- und Prüfdruck, zulässige Leckrate, Temperaturfenster, Takt, Varianten, Handhabung, vorhandene Schnittstellen und die Frage, ob nur sortiert oder auch lokalisiert werden soll. Referenzteile und bekannte Fehler beschleunigen die Machbarkeit erheblich.
Für die erste Anfrage reichen oft Fotos, Zeichnung oder Skizze, eine kurze Prozessbeschreibung und eine kleine Tabelle mit Gut- und Schlechtfällen. Besonders wertvoll sind originale Fehlerteile, eindeutige Kennzeichnung, bekannte Randbedingungen und die Information, was bereits geprüft wurde. Angaben dürfen ausdrücklich noch unvollständig sein; Unsicherheiten werden als solche markiert und nicht stillschweigend durch Annahmen ersetzt.
Zusätzlich sollte der gewünschte Ausgang feststehen: Messbericht, Ursachenhypothese, Prüfplan, Machbarkeitsnachweis, Konzept für eine Serienanlage oder ein konkretes Angebot. Termin, Stückzahl, Standort, zulässige Veränderung am Bauteil, Vertraulichkeit und Ansprechpartner gehören ebenfalls in die Angebotsanfrage. So kalkulieren Anbieter denselben Auftrag statt jeweils eine andere Vorstellung davon.
Erforderlich sind zulässiger Prüf- und Betriebsdruck, Medium, Ziel-Leckrate, reale Leckreferenzen, Innenvolumen, Temperaturfenster, Anschlusskonzept, Varianten und erwarteter Takt. Referenzleck, Vorrichtungsleck und Bauteilleck müssen getrennt prüfbar sein.
Transparent statt scheinpräzise
Was Kosten und Bearbeitungszeit bestimmt
Kosten hängen von Empfindlichkeit, Vakuum- oder Gasinfrastruktur, Vorrichtung, Automatisierung, Kalibrierung, Sicherheit und Rückverfolgbarkeit ab. Ein empfindlicheres Verfahren ist nicht automatisch wirtschaftlicher, wenn Hintergrundzeiten oder Bauteilvorbereitung den Takt dominieren. Der Vergleich sollte Gesamttakt und Betriebsmittel einbeziehen.
Für vergleichbare Angebote sollte der Aufwand in klaren Stufen ausgewiesen werden: Sichtung und Prüfplan, erste Messung, optionale Vertiefung, Bericht sowie gegebenenfalls Übertragung in den Produktionsprozess. Anbieter sollten nennen, welche Proben, Vorrichtungen, Reisen, Wiederholungen und Datenformate enthalten sind. Wo eine technische Machbarkeit noch offen ist, ist ein begrenzter Vorversuch ehrlicher als ein scheinbar vollständiges Pauschalangebot.
Zeitkritisch sind häufig nicht nur Labor- oder Messstunden, sondern Probenlogistik, Vorrichtungsbau, Referenzfehler, Freigaben und ein verfügbares Produktionsfenster. Diese Punkte früh zu klären reduziert Schleifen. Konkrete Kosten lassen sich seriös erst nach Sichtung des realen Umfangs angeben; eXalt® zeigt deshalb keine erfundenen Richtpreise als Marktwert.
Eine belastbare Validierung vergleicht die optische Antwort mit einem etablierten Referenzverfahren über mehrere Leckraten, Positionen und Gutteile. Für Inline-Betrieb kommen automatisierte Druckführung, Sicherheitsüberwachung, PLC/MES, Kalibrierkörper und Rückverfolgbarkeit hinzu.
Meine Entscheidungshilfe
Verfahren und Angebote richtig auswählen
Das Angebot sollte die gewählte Methode begründen und Alternativen sichtbar verwerfen. Nachweisgrenze, Messbereich, Messzeit, Grobleckbehandlung, Leckortung, Referenzleck, Temperaturkonzept, Fehlalarmbehandlung und Abnahme mit realen Teilen gehören in denselben Umfang. Nur dann lassen sich Technik und Gesamtbetriebskosten seriös vergleichen.
Beim Vergleich würde ich vier Anforderungen gleich gewichten: Der Anbieter muss das Fehlerbild nachvollziehbar verstanden haben, die geforderte Nachweisgrenze belegen können, mit seinem Vorgehen zur späteren Entscheidung führen und Ergebnis, Grenzen sowie nächste Schritte im Angebot klar beschreiben. Fehlt einer dieser Punkte, ist das Angebot noch nicht belastbar vergleichbar. Der billigste Einzeltest ist nicht automatisch die wirtschaftlichste Lösung, wenn danach eine zweite Untersuchung nötig wird oder die Ursache offenbleibt.
Muss die Technologie vor der Anfrage bereits bekannt sein? Nein. Das reale Problem, die Randbedingungen und die benötigte Entscheidung reichen als Start. Reicht ein Foto des Fehlers? Ein Foto hilft, ersetzt aber selten Referenzteile, Prozessbezug oder eine klare Gut-Schlecht-Definition. Wann sollte eine Anfrage beginnen? Sobald ein reales aktuelles Problem und ein Ansprechpartner mit Kontaktfreigabe vorhanden sind; fehlende technische Details können CorDev und passende Spezialisten anschließend strukturiert klären.
Mein pragmatischer Abschluss ist deshalb: zuerst das Problem so beschreiben, wie es in der Produktion tatsächlich auftritt. Danach Hypothesen, Prüfweg und Lösungsanbieter vergleichen. Nicht umgekehrt.
Vergleichbar sind Angebote erst, wenn Grobleckstrategie, kleinste belegte Leckrate, Lokalisierbarkeit, Messzeit, Druckgrenzen, Referenzverfahren, Fehlalarmkonzept und Wiederholprüfung ausdrücklich genannt sind.
Kurz beantwortet
Häufige Fragen zu technischen Industrieproblemen
Muss die Ursache bereits bekannt sein?
Nein. Beschreiben Sie Soll-Ist-Abweichung, Prozessschritt, Häufigkeit, Randbedingungen und die Entscheidung, die getroffen werden muss.
Welche Unterlagen helfen beim Start?
Fotos, Zeichnungen, Gut- und Schlechtteile, Prozessdaten, bisherige Versuche und bekannte Änderungen verkürzen die Eingrenzung.
Wie wird aus dem Problem ein belastbarer nächster Schritt?
Hypothesen werden priorisiert, mit einem passenden Nachweis verknüpft und anhand klarer Abbruch- oder Entscheidungskriterien bewertet.
Entsteht mit dem Absenden bereits ein kostenpflichtiger Auftrag?
Nein. Eine kostenpflichtige Beauftragung entsteht erst durch eine spätere, ausdrückliche Vereinbarung.